Trop de données en usine : comment choisir les KPI utiles

Publié le 20 août 2026

Trop de tableaux de bord, trop d’écarts visibles, pas assez de décisions rapides. En usine, l’excès d’indicateurs brouille la lecture au lieu d’éclairer le pilotage. Les équipes passent du temps à commenter des chiffres sans impact réel sur la production, la maintenance ou la qualité.

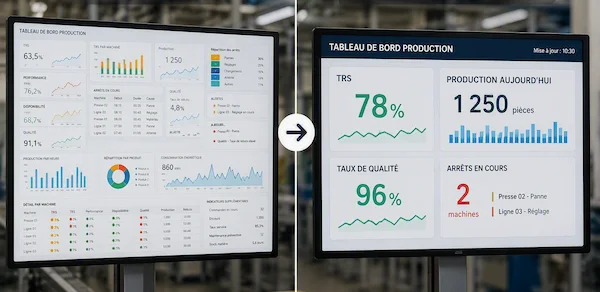
Un bon pilotage industriel repose sur des KPI utiles, fiables et reliés à une action concrète. Le sujet n’est pas de tout mesurer, mais de retenir les indicateurs qui signalent un dérèglement, expliquent une dérive ou déclenchent une correction.

Pas le temps pour une lecture complète de cet article ? Résumez le dans votre IA préférée :

Ce qu’il faut retenir :

  • Le bon pilotage industriel repose sur peu d’indicateurs : un tableau de bord utile met en avant les KPI qui déclenchent une décision.
  • Le TRS, la disponibilité, le temps de cycle, le MTBF et le MTTR structurent la lecture opérationnelle : ces indicateurs couvrent la production, la maintenance, la qualité et les pertes cachées.
  • Des données fiables changent la qualité du pilotage : un indicateur juste, traçable et actualisé produit une action plus rapide qu’un reporting riche mais instable.
  • Le MES sert à filtrer et structurer les signaux utiles : il centralise les données, limite les ressaisies et affiche seulement ce qui aide à agir.

Pourquoi trop de KPI nuit au pilotage industriel

Un indicateur n’a de valeur que s’il change quelque chose dans la lecture d’une situation. Dès qu’un tableau de bord accumule les mesures sans hiérarchie, il crée une surcharge informationnelle. L’attention se disperse, les alertes perdent leur sens et les signaux faibles disparaissent derrière des données secondaires. Le résultat est simple : le reporting s’épaissit, mais la prise de décision ralentit.

Ce déséquilibre apparaît souvent quand chaque service ajoute ses propres chiffres sans règle commune. La production suit la cadence, la maintenance surveille les pannes, la qualité contrôle les rebuts, l’énergie mesure la consommation machine. Chacun observe un angle légitime, mais l’ensemble devient illisible si aucun niveau de priorité n’existe. Un tableau de bord utile ne montre pas tout. Il met en avant ce qui déclenche une action immédiate ou une analyse approfondie.

KPI de confort et KPI d’action ne servent pas le même objectif. Les premiers rassurent, les seconds orientent. Un bon pilotage industriel repose sur la seconde catégorie : les indicateurs actionnables, ceux qui révèlent une perte de performance, une dérive de qualité ou un risque de panne. Si un chiffre ne débouche ni sur une alerte ni sur un arbitrage, il alourdit la lecture sans améliorer le pilotage.

La bonne question n’est donc pas « combien de KPI afficher », mais « quel signal doit être visible pour agir vite ». Cette logique réduit la perte de lisibilité et transforme le reporting en outil de pilotage plutôt qu’en simple archive de données.

Les KPI vraiment utiles à suivre dans une usine

Les indicateurs les plus pertinents se rangent par famille : production, maintenance, qualité et énergie. Cette distinction évite de mélanger les objectifs et clarifie le niveau de lecture. Un responsable de production n’attend pas le même signal qu’un responsable maintenance, même si les deux s’appuient sur les mêmes données de production.

Le TRS reste l’indicateur de référence pour lire la performance globale d’une ligne. Il rassemble disponibilité, performance et qualité. Sa force tient à sa capacité à montrer d’un seul coup d’œil si une ligne produit au niveau attendu. Il sert à repérer les pertes de temps, les baisses de cadence et les défauts qui dégradent le résultat final.

La disponibilité des équipements complète cette lecture. Elle montre le temps où une machine peut réellement produire. Quand la disponibilité baisse, le problème ne relève pas seulement de la vitesse ou de la qualité ; il peut venir d’arrêts, de réglages longs ou de pannes répétées. C’est un indicateur direct pour suivre la continuité de production.

Le temps de cycle donne une lecture fine de la cadence. Il mesure le temps nécessaire pour produire une unité et aide à détecter une dérive de rythme. Lorsqu’il s’allonge, la cause peut venir d’un réglage, d’un sous-dimensionnement, d’une difficulté opérateur ou d’une machine qui ralentit sans alerte visible. Cet indicateur sert donc à expliquer une baisse de productivité industrielle avant que le retard ne se voie dans les volumes.

Pour la maintenance, MTBF et MTTR donnent deux lectures complémentaires. Le MTBF, temps moyen entre deux pannes, signale la fiabilité d’un équipement. Le MTTR, temps moyen de réparation, mesure la rapidité de retour en service. Un MTBF qui baisse traduit des défaillances plus fréquentes. Un MTTR élevé montre une difficulté à remettre la machine en état. Ensemble, ces deux indicateurs aident à distinguer le problème de fond et le problème de réactivité.

La qualité se lit surtout avec le taux de rebut et les non-conformités. Ces deux indicateurs montrent si la production génère des pertes matérielles, des retouches ou des écarts de conformité. Ils servent à repérer les défauts récurrents, les dérives process et les zones où la qualité produit se dégrade avant d’atteindre le client.

La consommation énergétique mérite sa propre lecture. Une consommation énergétique suivie par machine ou par ligne révèle souvent une surconsommation invisible dans les autres KPI. Le signal devient utile dès qu’il est relié à une cadence, à un mode de fonctionnement ou à un changement de recette. Dans un tableau de bord industriel, l’énergie n’est pas un indicateur secondaire : elle montre des pertes cachées qui pèsent sur la performance opérationnelle.

Comment sélectionner les bons indicateurs sans surcharger les équipes

La sélection des KPI commence par les objectifs opérationnels : chaque indicateur doit répondre à une question concrète, comme la baisse d’un débit, la répétition d’une panne ou l’apparition d’un défaut qualité.

La deuxième étape consiste à lier chaque KPI à un niveau de pilotage. Certains servent à la lecture quotidienne, d’autres à l’analyse hebdomadaire, d’autres encore au pilotage de direction. Mélanger ces niveaux produit des tableaux de bord trop lourds. Un indicateur de réaction immédiate n’a pas la même fréquence de lecture qu’un indicateur de tendance.

Un indicateur sans action associée n’a pas de priorité. Si un seuil d’alerte n’existe pas, si aucune décision ne découle de sa lecture, le KPI doit sortir du premier écran. La sélection des KPI repose alors sur trois filtres simples : utilité, fréquence de lecture et capacité à déclencher une action corrective.

Pourquoi la fiabilité des données compte autant que le choix des KPI

Un bon KPI ne compense jamais une donnée mal captée, une valeur incomplète, en retard ou mal définie. Le pilotage industriel repose donc sur une base simple : des données fiables. Sans cette base, les équipes passent du temps à discuter du chiffre au lieu de traiter le problème de fond.

La fiabilité dépend de trois éléments : un référentiel clair, une collecte cohérente et une traçabilité suffisante. Quand la même notion change selon les équipes ou les lignes, le reporting perd sa cohérence. Quand la saisie varie d’un opérateur à l’autre, le même indicateur raconte plusieurs histoires. Quand la donnée arrive trop tard, l’alerte perd sa valeur.

Les erreurs les plus fréquentes sont connues : données partielles, doublons, retard de saisie, indicateur mal défini. Chacune produit le même effet, à savoir un affaiblissement de la confiance. Dès que la confiance baisse, les équipes reviennent à l’observation locale et le tableau de bord industriel cesse d’être un outil de décision.

Le rôle du MES pour n’afficher que les KPI utiles

Un MES centralise les données de production, automatise la collecte et structure la lecture des écarts. Son intérêt ne tient pas au volume d’informations affichées, mais à la capacité de filtrer ce qui compte. Dans un atelier, un système de supervision efficace met en avant les indicateurs utiles, au bon moment, avec le bon niveau de détail.

L’automatisation de la collecte réduit les ressaisies et limite les écarts de version. Les indicateurs temps réel deviennent alors plus fiables, car ils s’appuient sur une remontée directe des événements terrain. Cette logique améliore aussi la lecture des alertes : un arrêt, une dérive de consommation machine ou une baisse de rendement apparaissent plus vite dans le tableau de bord.

Le MES prend aussi sa place dans l’intégration ERP, quand les informations doivent remonter sans rupture entre atelier et gestion. Cette continuité évite les tableaux parallèles et les calculs divergents. Le bénéfice pour la maintenance et la production reste le même : une vision consolidée, peu d’écrans, des écarts lisibles et des décisions plus rapides.

Découvrir une ressource sur le pilotage industriel par des KPI réellement exploitables.

Le pilotage industriel gagne en efficacité quand il s’appuie sur peu d’indicateurs, bien choisis et reliés à une action. Le TRS, la disponibilité, le temps de cycle, le MTBF, le MTTR, le taux de rebut et la consommation machine couvrent l’essentiel sans saturer la lecture. La qualité des données et la structure du tableau de bord comptent autant que le choix des KPI.

Mesurer moins, mais mieux, donne une vision plus nette de la performance usine. Un tableau de bord utile garde les signaux qui déclenchent une décision, simplifie le reporting et accélère la réaction terrain.

Tableau récapitulatif des KPI utiles

Indicateur Usage Fréquence Niveau de pilotage Action associée
TRS Lire la performance globale Quotidienne Opérationnel Identifier la perte dominante
Disponibilité des équipements Suivre la continuité de production Quotidienne Opérationnel Réduire les arrêts
Temps de cycle Mesurer la cadence réelle Quotidienne ou hebdomadaire Tactique Détecter un ralentissement
TEEP Évaluer l’efficacité globale Hebdomadaire Tactique Arbitrer la charge et les capacités
MTBF Mesurer la fiabilité des équipements Hebdomadaire Tactique Orienter la prévention
MTTR Mesurer le temps de réparation Quotidienne Opérationnel Réduire le temps d’arrêt
Taux de rebut Suivre les pertes qualité Quotidienne Opérationnel Corriger un défaut de process
Non-conformité Contrôler la qualité produit Quotidienne ou hebdomadaire Tactique Limiter les écarts récurrents
Consommation énergétique Détecter une surconsommation Hebdomadaire Tactique Identifier un dérèglement machine

Conclusion

Le pilotage industriel gagne en efficacité quand il s’appuie sur peu d’indicateurs, bien choisis et reliés à une action. Le TRS, la disponibilité, le temps de cycle, le MTBF, le MTTR, le taux de rebut et la consommation machine couvrent l’essentiel sans saturer la lecture. La qualité des données et la structure du tableau de bord comptent autant que le choix des KPI.

Mesurer moins, mais mieux, donne une vision plus nette de la performance usine. Un tableau de bord utile garde les signaux qui déclenchent une décision, simplifie le reporting et accélère la réaction terrain.

Questions fréquentes sur le choix des KPI en usine

Le bon nombre reste limité. Un tableau de bord efficace affiche les indicateurs qui servent à décider, pas ceux qui saturent la lecture. Quand un KPI ne déclenche jamais d’action, il sort du périmètre prioritaire.

Le MTBF et le MTTR apportent une lecture la plus directe : le premier mesure la fréquence des pannes, le second la vitesse de remise en service. Ensemble, ils aident à identifier si le problème relève davantage de la fiabilité ou du temps de réparation.

Le TRS, la disponibilité des équipements et le temps de cycle donnent une lecture claire de la performance. Le TRS agrège les pertes, la disponibilité révèle les arrêts, le temps de cycle montre la cadence réelle.

Un KPI utile déclenche une décision, une alerte ou une correction. Sans seuil, sans responsable et sans fréquence de lecture claire, il n’apporte rien au pilotage.

Une donnée fausse, tardive ou incomplète fausse le diagnostic. Le tableau de bord perd sa crédibilité et les équipes reviennent à des arbitrages locaux, souvent plus lents et moins homogènes.

Oui, parce qu’il automatise la collecte, structure la visualisation et réduit les ressaisies. Il sert surtout à afficher peu d’indicateurs, mais des indicateurs exploitables au bon moment.

En liant chaque indicateur à un objectif, un seuil d’alerte et une action associée. Cette règle retire les doublons et garde seulement les KPI utiles.