Comment fiabiliser les inventaires tournants sans bloquer l’activité de l’entrepôt ?
Publié le 12 octobre 2026
Introduction
Pas le temps pour une lecture complète de cet article ? Résumez le dans votre IA préférée :
Comprendre l’inventaire tournant en entrepôt
L’inventaire tournant, aussi appelé comptage cyclique, consiste à compter une partie du stock à intervalles réguliers plutôt qu’à arrêter tout le site pour un inventaire physique complet. Chaque cycle porte sur une zone de stockage, une référence, un lot ou un emplacement précis. Le principe s’inscrit dans une logique d’inventaire permanent : la donnée de stock reste vivante, mise à jour au fil des corrections, au lieu d’être figée jusqu’au prochain inventaire annuel.
Cette approche répond mieux à un entrepôt actif. Les zones à fort mouvement ne supportent pas une immobilisation globale sans effet sur l’expédition, la réception ou la préparation. Le comptage tournant réduit cette contrainte, à condition que la traçabilité soit propre et que chaque correction de stock repose sur un écart clairement identifié.
La différence avec un inventaire annuel tient autant au rythme qu’à l’usage. L’inventaire annuel offre une photographie exhaustive, mais il concentre la charge sur une seule séquence. L’inventaire tournant répartit l’effort, détecte plus tôt les dérives et laisse l’exploitation continuer. Cette régularité améliore la fiabilité des données, parce qu’elle limite la durée pendant laquelle un mouvement de stock erroné reste invisible.
La valeur du dispositif ne se résume donc pas au comptage. Elle repose sur la qualité de l’emplacement, de la référence et de la mise à jour associée. Un stock exact au système, mais faux sur le terrain, produit les mêmes effets qu’un stock absent : rupture, surstock ou erreur de préparation.
Pourquoi les inventaires tournants se dégradent-ils ?
Les écarts de stock apparaissent quand les flux physiques et les flux informatiques ne restent plus synchrones. Une réception enregistrée trop tard, une préparation de commandes non soldée correctement ou un transfert interne oublié suffisent à créer une désynchronisation. Le stock affiché ne correspond plus au stock réel, et la fiabilité des données se dégrade rapidement.
L’erreur humaine pèse aussi lourd. Une erreur de saisie, un doublon de saisie ou une mauvaise identification d’article faussent immédiatement la valeur enregistrée. Le problème se renforce quand plusieurs opérateurs interviennent sur le même emplacement sans consigne claire. L’outil peut être correct, mais la donnée saisie reste inexacte.
Les mauvaises localisations créent le même effet. Un article déposé sur un emplacement non mis à jour, un lot déplacé sans mouvement de stock enregistré, ou une référence mal rangée dans la zone de stockage rendent le comptage plus long et moins sûr. Les écarts ne viennent alors pas du volume réel, mais de la perte de correspondance entre le terrain et le système.
La réception et la préparation de commandes concentrent la majorité des risques, parce qu’elles génèrent du mouvement en continu. Quand ces opérations avancent vite et que la validation est différée, les doublons et les oublis s’accumulent. Le stock devient instable. Une bonne discipline de traçabilité réduit cette dérive, mais seulement si la saisie intervient au rythme du flux, et non après coup.
Comment organiser un inventaire tournant sans bloquer l’activité ?
La planification décide du niveau de perturbation. Un inventaire tournant efficace commence par un périmètre précis : zone de stockage, famille d’articles, emplacement critique ou références à forte rotation. La priorisation suit la même logique. Les zones les plus sensibles au risque d’écart ou à l’impact opérationnel passent en premier, car elles concentrent la valeur et les conséquences d’une erreur.
La cadence de comptage doit rester compatible avec la charge opérationnelle. Un créneau horaire placé hors des pics réduit la pression sur la préparation de commandes et la réception. Le comptage par zone limite les déplacements inutiles et évite de traverser tout l’entrepôt pour corriger quelques écarts. Cette logique de découpage garde l’activité en mouvement pendant que le contrôle progresse.
Une méthode simple fonctionne mieux qu’un déploiement trop lourd. Un plan de comptage définit qui compte, qui valide, qui corrige et qui arbitre. Ce cadrage évite les doublons de contrôle et limite les interruptions liées aux hésitations de terrain. La validation rapide raccourcit le délai entre constat d’écart et correction de stock, ce qui protège la fiabilité des données.
La méthode ABC sert souvent à hiérarchiser l’effort. Les articles les plus sensibles à l’erreur ou les plus exposés à un mouvement fréquent reçoivent une attention plus élevée. Cette priorisation ne remplace pas le contrôle des autres zones, mais elle réduit la charge là où le risque métier est le plus fort. Le résultat tient à la fois à la régularité du cycle de comptage et à la discipline de préparation en amont.
Les inventaires tournants gagnent aussi en fluidité quand les équipes disposent d’une consigne claire sur les interruptions acceptables. Un créneau court, un circuit de correction défini et un périmètre stable évitent les allers-retours inutiles. Le site continue d’opérer, mais avec des points de contrôle maîtrisés.
Quels contrôles mettre en place pour fiabiliser les résultats ?
Le contrôle ne s’arrête pas au comptage. Un rapprochement entre le système et le réel vérifie que la quantité trouvée correspond bien à la donnée enregistrée. Dès qu’un écart dépasse le seuil de tolérance retenu par l’organisation, un recontrôle s’impose. Ce double regard évite de corriger trop vite une donnée qui pourrait déjà être fausse au départ.
Le double comptage reste utile sur les emplacements à risque ou sur les articles où les écarts reviennent régulièrement. Il réduit l’effet d’une erreur de saisie et sécurise la validation. Cette vérification ne cherche pas à alourdir la procédure. Elle cible les points de friction où la marge d’erreur est la plus coûteuse.
L’historique des écarts de stock change ensuite le pilotage. Un même type d’écart au même emplacement signale souvent un problème d’organisation, de signalétique, de codification ou de mouvement de stock mal enregistré. Le contrôle devient alors un outil d’amélioration continue. Il ne sert plus seulement à corriger, mais à comprendre.
Les indicateurs donnent de la continuité à cette démarche. Ils montrent où les corrections se répètent, où la validation prend du retard et où la charge de contrôle se concentre. Cette lecture évite de traiter chaque incident isolément. Elle met en évidence les dérives de fond et soutient l’arbitrage entre correction immédiate et action durable sur le processus.
| Type d’écart | Cause probable | Action correctrice |
|---|---|---|
| Quantité manquante | Mouvement de stock non tracé | Rapprochement et correction immédiate |
| Quantité en trop | Doublon de saisie | Vérification des enregistrements |
| Écart récurrent au même emplacement | Mauvaise localisation ou signalétique faible | Recontrôle et remise en ordre du référentiel |
| Écart sur une même référence | Erreur de saisie ou article mal identifié | Validation terrain et contrôle croisé |
| Écart ponctuel après réception | Retard de saisie ou flux désynchronisé | Correction du processus de réception |
Quels outils aident à sécuriser les inventaires tournants ?
Un outil de gestion de stock fiable accélère la mise à jour des données, mais il ne compense jamais une procédure floue. Sa valeur tient d’abord à la qualité de la saisie assistée, à la lecture code-barres et à la synchronisation avec la base de données. Plus la donnée remonte vite, moins le risque de décalage entre terrain et système s’installe.
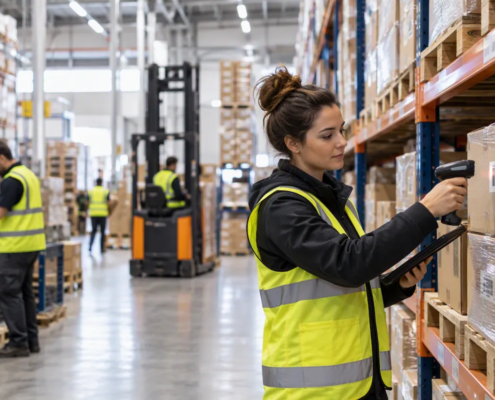
Le terminal mobile simplifie la validation terrain. L’opérateur scanne l’identifiant, contrôle l’emplacement et remonte la correction sans ressaisie inutile. La mobilité réduit les allers-retours papier et limite les doubles saisies. Dans un entrepôt, ce gain pèse directement sur la charge opérationnelle, parce qu’il raccourcit le temps passé entre le comptage et la consolidation.
Le système doit aussi afficher une lecture claire des écarts et de l’historique. Sans ce suivi, l’information reste ponctuelle et ne nourrit aucun pilotage. Quand la synchronisation fonctionne, les équipes disposent d’une vision cohérente du stock disponible, du mouvement de stock et de la correction en cours. La traçabilité gagne alors en robustesse.
Les outils ne prennent leur valeur qu’avec une codification propre des articles et des emplacements de stockage. Une mauvaise structure de référentiel crée des confusions, même avec un matériel performant. La fiabilité repose donc sur un ensemble cohérent : saisie assistée, lecture mobile, validation terrain et référentiel propre.
Conclusion : sécuriser le stock sans arrêter l’entrepôt
Un inventaire tournant fiable repose sur trois leviers : une planification serrée, des contrôles rapides et une mise à jour rigoureuse des données. Quand le périmètre est clair, que les zones critiques sont traitées en priorité et que chaque écart déclenche une validation maîtrisée, le stock gagne en fiabilité sans bloquer le site.
La continuité d’activité dépend alors moins du volume compté que de la qualité du processus. Une traçabilité propre, des outils adaptés et une correction immédiate des écarts transforment le comptage cyclique en routine de pilotage. Le stock devient plus juste, la préparation de commandes plus sûre et les décisions plus solides.
Un entrepôt qui compte mieux sans s’arrêter garde la main sur sa performance opérationnelle.
Un inventaire tournant fiable repose sur une organisation nette, des contrôles courts et une traçabilité propre. Cette combinaison maintient la continuité d’activité tout en sécurisant la qualité du stock, la fiabilité des données et la rapidité de correction.
FAQ sur les inventaires tournants
Quelle différence entre inventaire tournant et inventaire annuel ?
L’inventaire tournant répartit le comptage sur des cycles réguliers et maintient l’activité de l’entrepôt. L’inventaire annuel concentre le contrôle sur une période unique et mobilise beaucoup plus fortement les équipes et les flux.
À quelle fréquence compter les stocks ?
La fréquence dépend du niveau de mouvement, de la criticité des références et du risque d’écart de stock. Les zones sensibles passent plus souvent, car elles supportent moins bien la dérive entre le système et le réel.
Comment réduire les erreurs de saisie ?
La lecture code-barres, la saisie assistée et la validation terrain limitent les doublons de saisie et les confusions d’emplacement. La fiabilité progresse quand l’opérateur enregistre l’information au moment du comptage, sans reprise manuelle inutile.
Que faire quand un écart est constaté ?
Le bon réflexe consiste à recontrôler le point de stockage, vérifier l’historique du mouvement de stock et corriger la donnée après validation. Un écart non traité alimente la rupture, le surstock ou la mauvaise allocation.
Quel rôle joue la traçabilité dans l’inventaire tournant ?
La traçabilité relie chaque entrée, chaque sortie et chaque correction au bon emplacement. Sans cette continuité, la fiabilité des données se dégrade et les comptages perdent rapidement leur valeur opérationnelle.